
铝箔餐盒冲压生产线的性能评估不能仅看标称吨位,还需综合考量滑块行程、闭合高度、冲压精度、重复定位精度等关键参数。
滑块行程决定了餐盒的最大拉伸深度,一般建议行程不小于餐盒深度的3倍,以确保材料有足够的时间完成塑性变形,避免因拉伸速度过快导致的破裂缺陷。
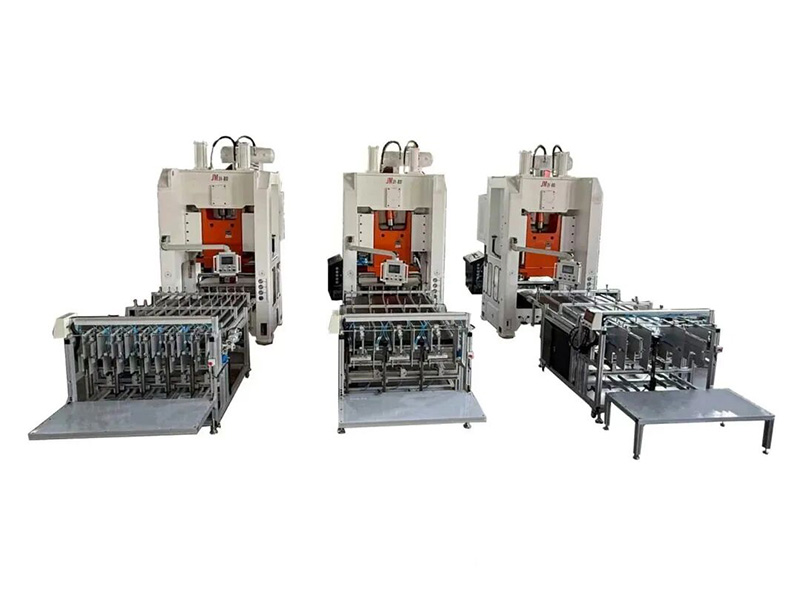
闭合高度范围则决定了设备可适配模具的高度区间,选择过窄将限制模具设计的灵活性。
铝箔餐盒冲压生产线的重复定位精度通常要求在±0.02mm以内,这对于多工位连续冲压的模具对准至关重要。
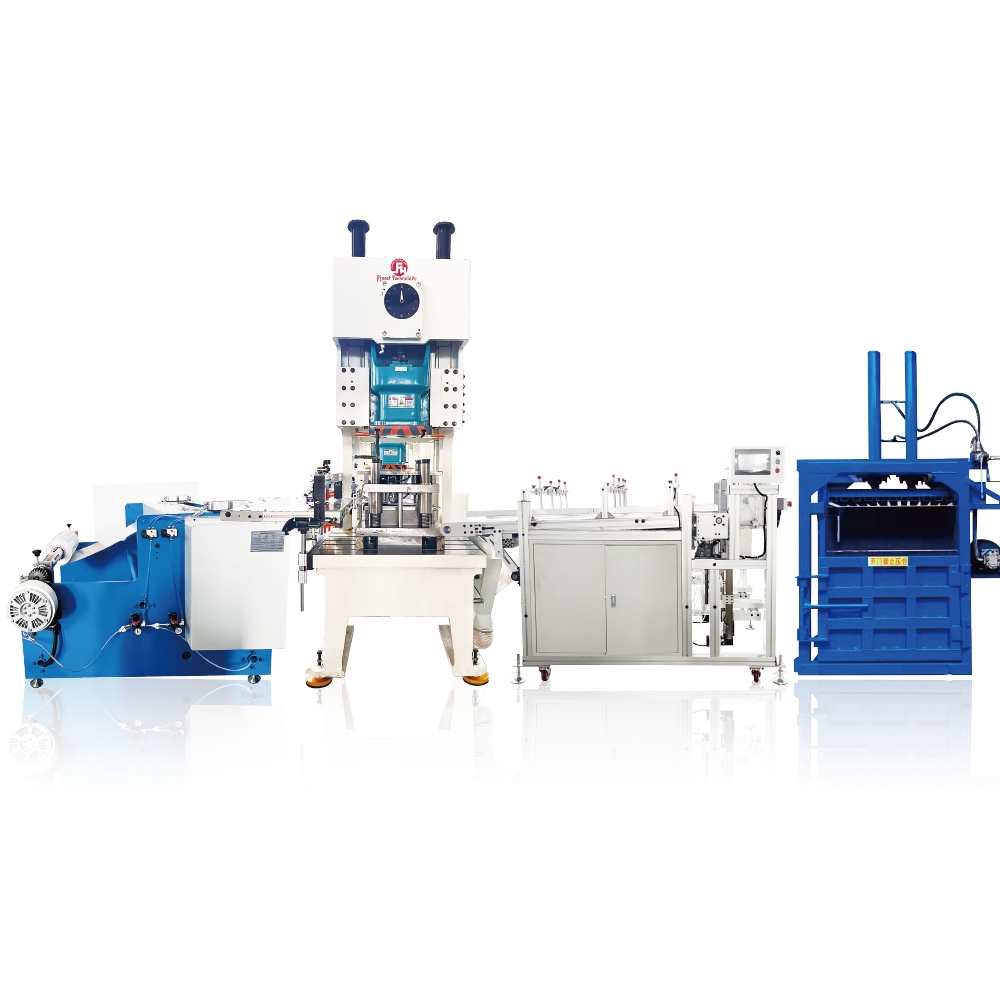
气动系统的响应速度也是影响生产效率的关键参数,高端机型采用比例伺服阀控制,可实现滑块运动曲线的柔性调节,在保证成型质量的前提下最大化冲压频率。


 关注我们
 关注我们


